
磁吸搬运L型角钢桁架机械手
- 应用行业钢结构加工(角钢加工线)
- 采用产品龙门桁架机械手
- 工件物料L型角钢 4~5米/条(约50kg)
- 负载能力桁架额定300kg
- 精度要求±1mm
- 解决问题人工抬料 → 磁吸桁架自动上料
- 案例效果一次一条,约25秒上输送线,一小时约144条,效率是人工2.4倍,2人减为1人看线

案例视频
一、项目背景
客户做的是 L 型角钢的后续加工。角钢按规格叠放在料架上,一条 4~5 米长,一层一层往上码,靠自重和 L 型直角互相扣住,叠得比较齐。
料架旁边就是输送线,是加工线的入口。角钢上了输送线才进入冲孔、切断、成型这些工序,输送线的进料口就是整条线的节拍起点。
原来这一步靠人:两个人一头一个,从料堆顶层抽角钢,抬到输送线上对齐放平。一条 20~30kg、4~5 米长,中间会往下沉,抬的时候要一头高一头低地配合,放歪了输送线卡料。
料堆越取越低,最上面那层要举过头,最下面那层要弯腰去抽,一天下来这一岗换人最快。
二、我们配的方案
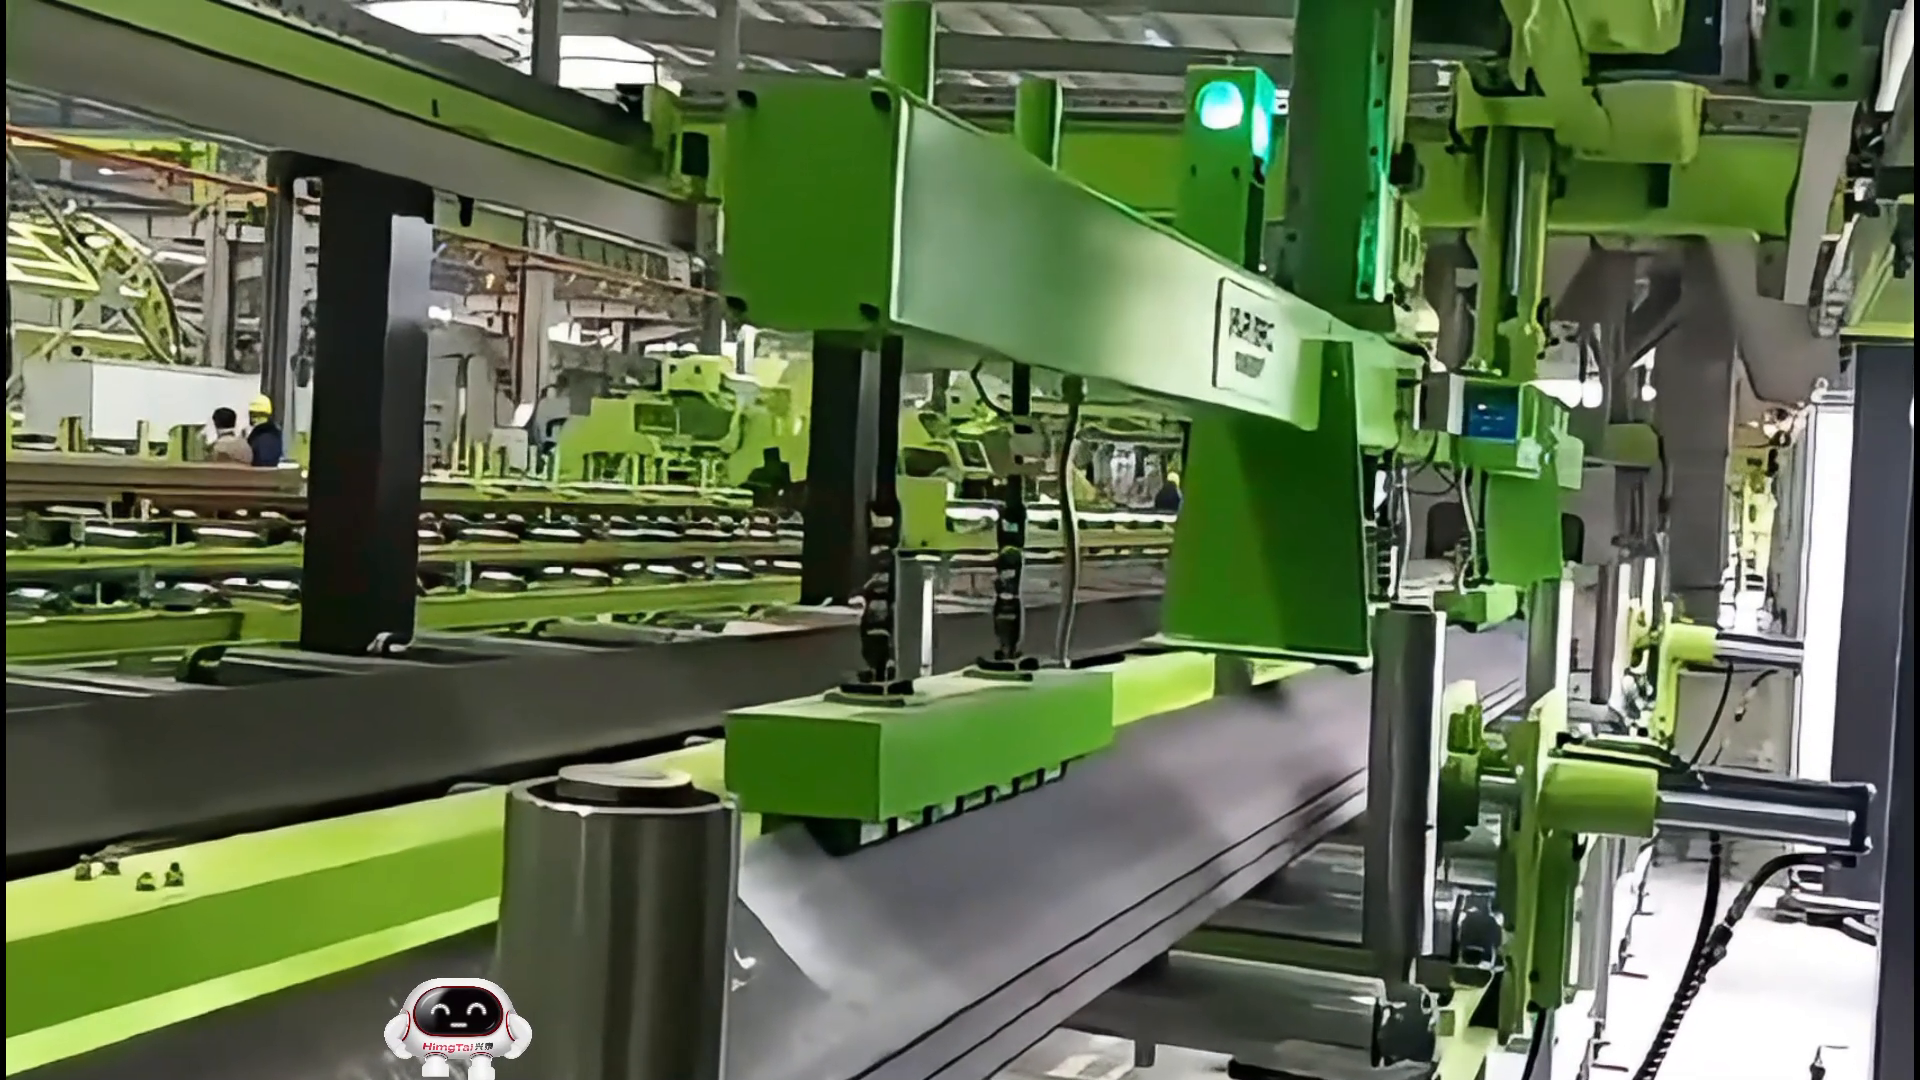
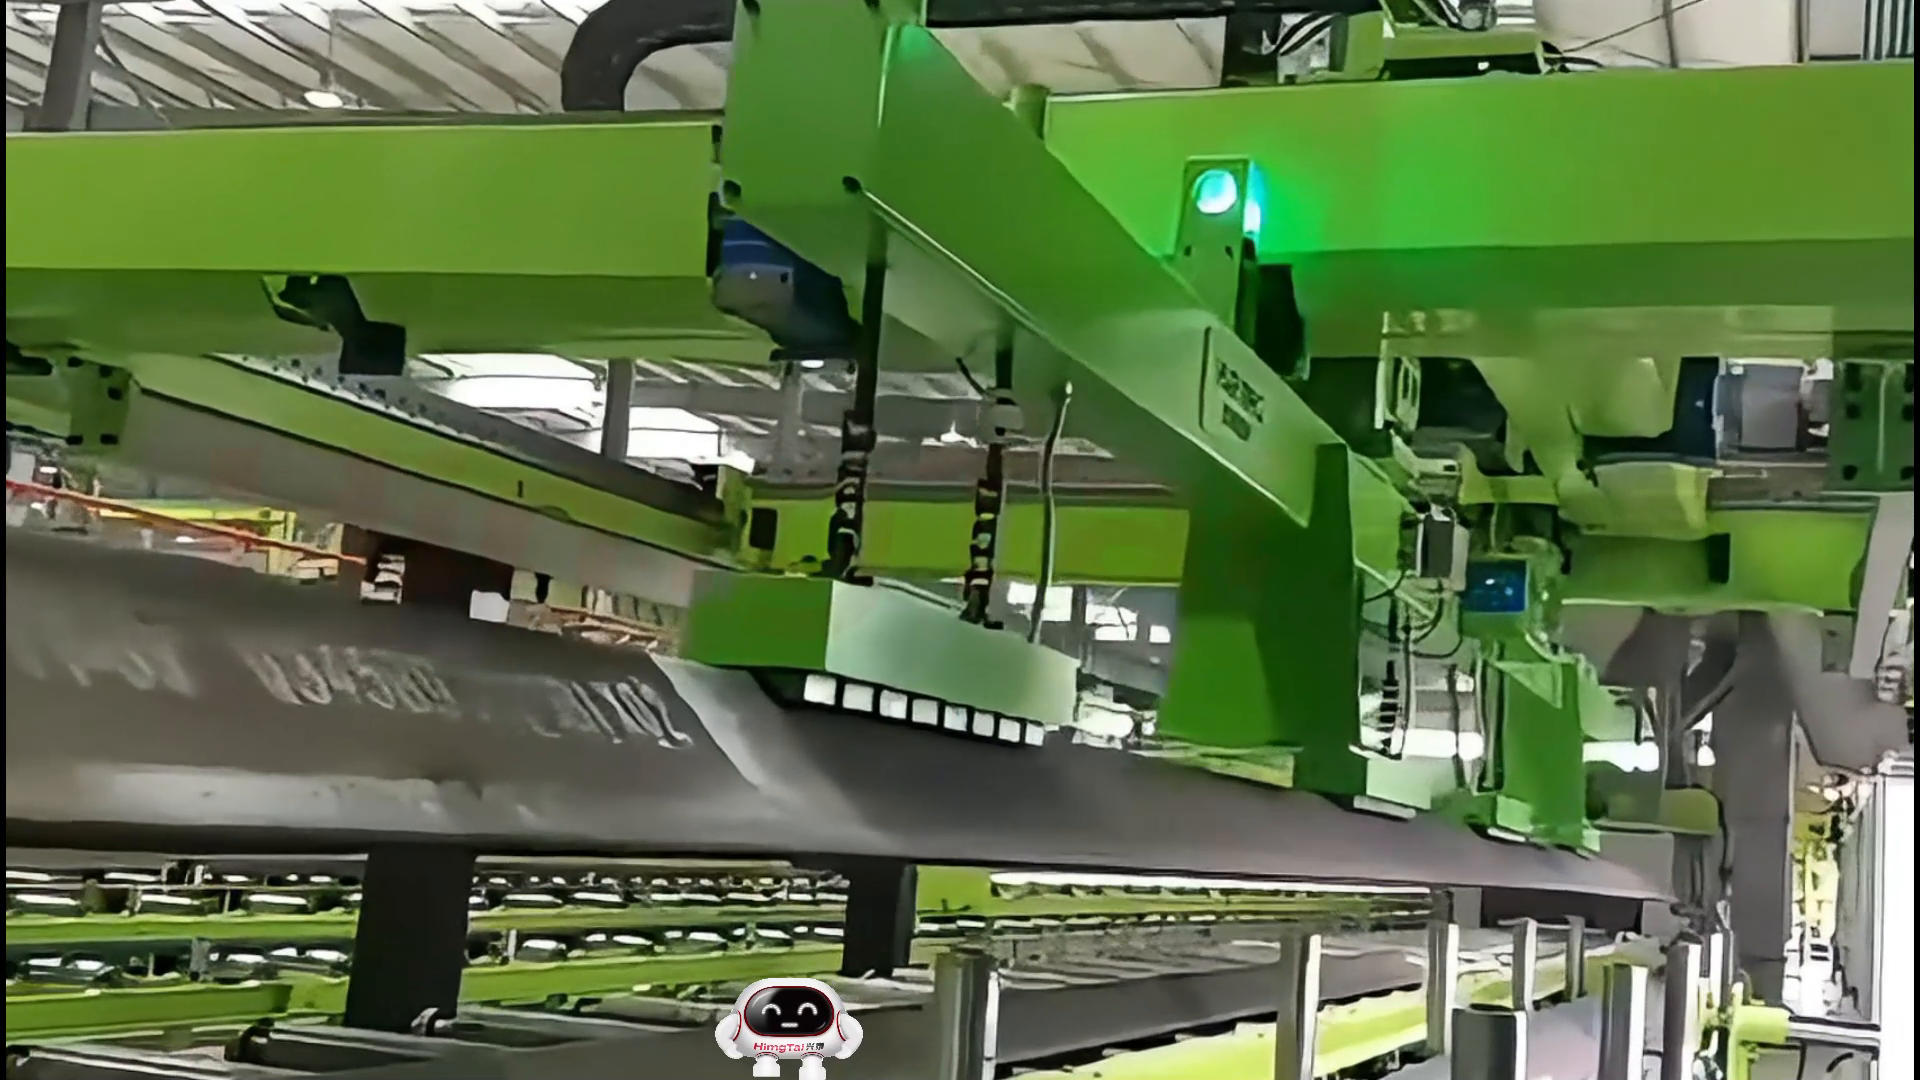
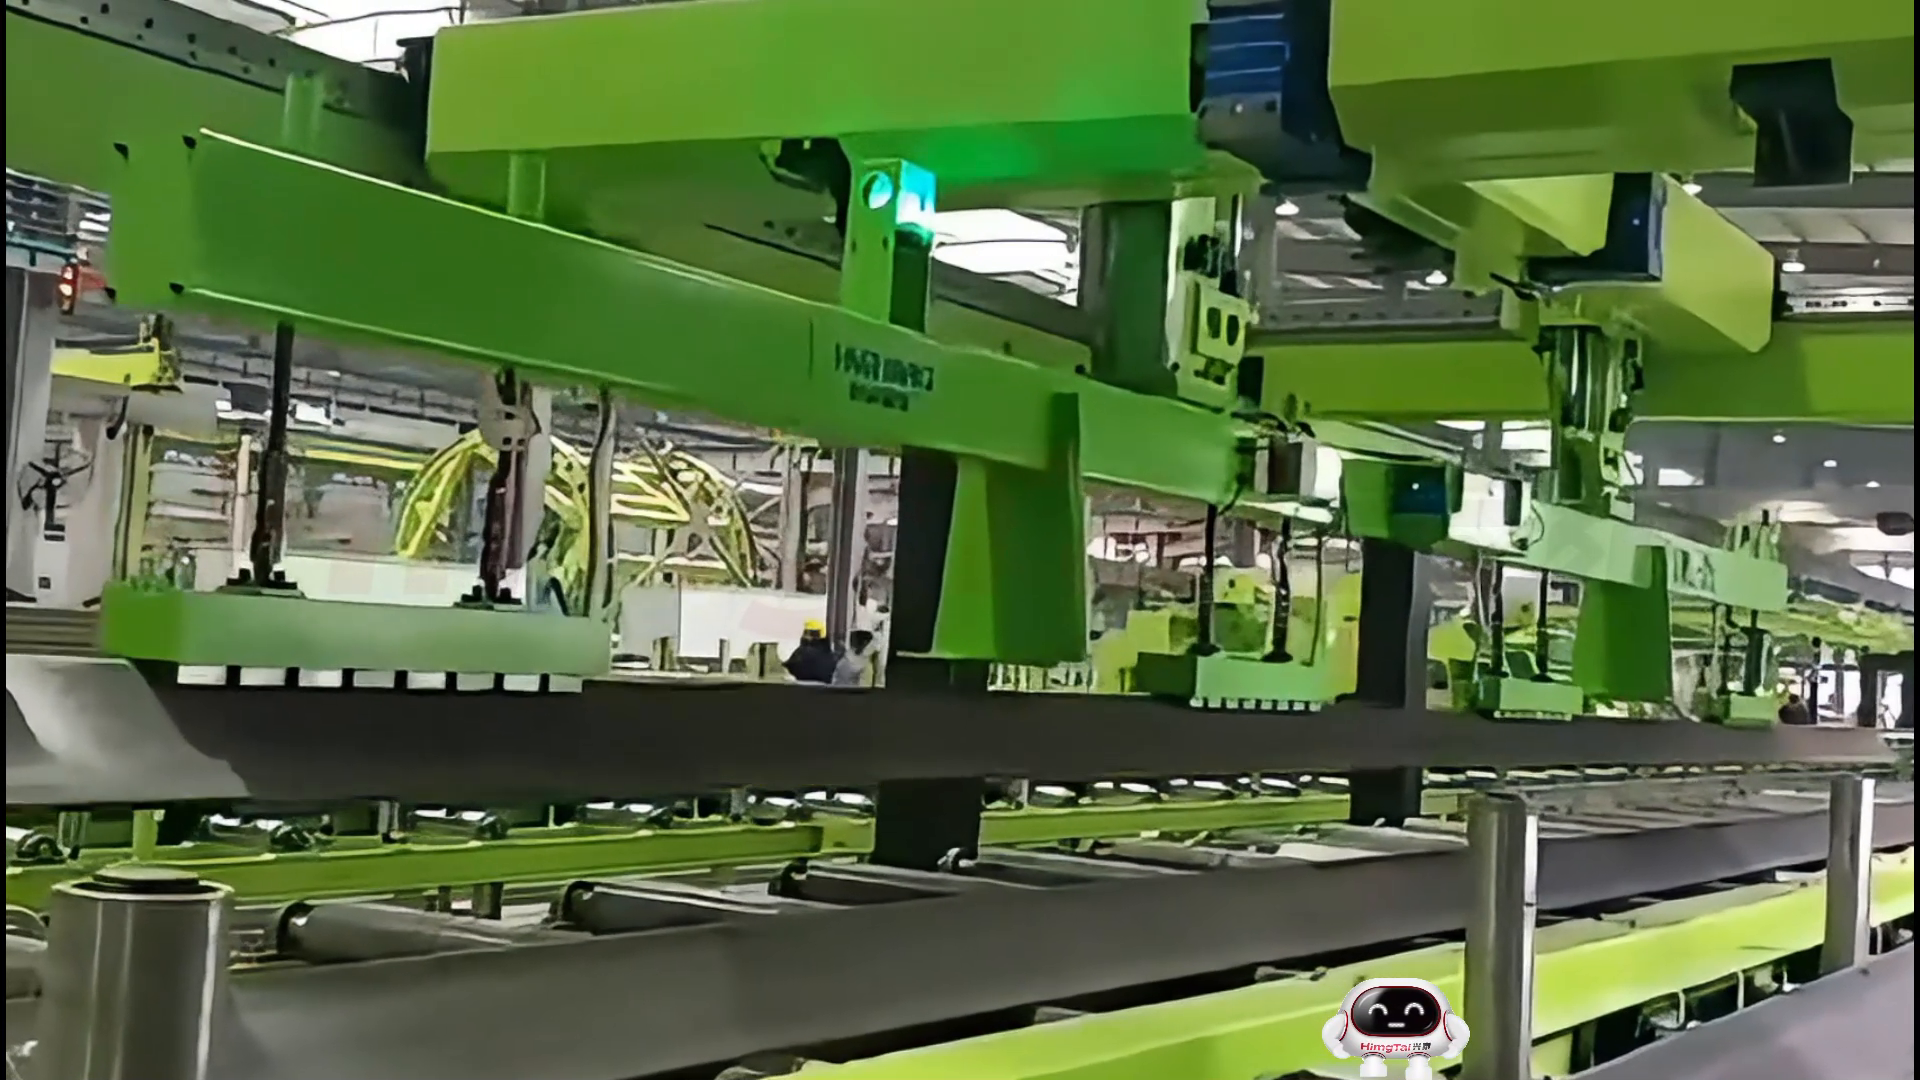
用一台龙门桁架机械手,横梁架在料架和输送线上方,Z 轴带动末端磁吸夹具升降。
夹具是一条 4~5 米的横梁,下面装 4 个磁吸,沿长度均匀分布,一次吸一条角钢。
为什么是磁吸不是夹爪:
L 型钢是开口截面,机械夹爪只能夹一条边,夹紧力一大就把直角夹变形,夹松了又滑
磁吸是整面贴住靠磁力吸,接触面受力均匀,不留压痕
4~5 米的长料只吸两端,中间会往下沉;沿长度布 4 个磁吸,每个点分担一部分,整条料提起来不弯
4 个点同时吸附,角钢在搬运过程中不会绕轴线翻转
工作流程:
桁架走到料架上方,Z 轴下落到当前层
磁吸贴住角钢,通电吸附,确认吸到位
Z 轴提起,单条角钢离开料堆
横移到输送线上方,按输送线方向放下
断磁,角钢落到输送线,Z 轴回升
回料架,取同层的下一条
一层取完,Z 轴自动往下走一层,不用人去改高度,直到料堆取空。
三个要处理的点:
层间会咬在一起:叠放的角钢互相扣着,直接提可能带起下面一条。做法是先起一点点做分离,确认只有一条再整条提走
放下要对齐:4~5 米的料一头偏了整条就斜,输送线卡料。放料位置按输送线方向定死,靠程序保证,不靠人工扶
断磁要能脱开:断电后有余磁,长料可能粘着不落。夹具要留气隙或加退磁动作,确保断磁即落
负载:夹具横梁加 4 个磁吸约 80kg,Z 轴末端滑座约 40kg,单条角钢约 25kg,末端总重约 145kg,桁架按 300kg 额定选型。
三、案例效果
桁架一次取一条,从取料到放上输送线约 25 秒,一小时约 144 条,8 小时约 1150 条。
原来两个人抬一条,约 1 分钟一趟,一小时 60 条左右——效率约 2.4 倍,人力从 2 个人减到 1 个人看线。
输送线不用等人对齐,来料是连续的,后道工序不会因为料没上来空转。磁吸不挤压角钢,直角和表面不留夹痕;4 个点同时受力,4~5 米的长料搬起来不下沉、不弯。